- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
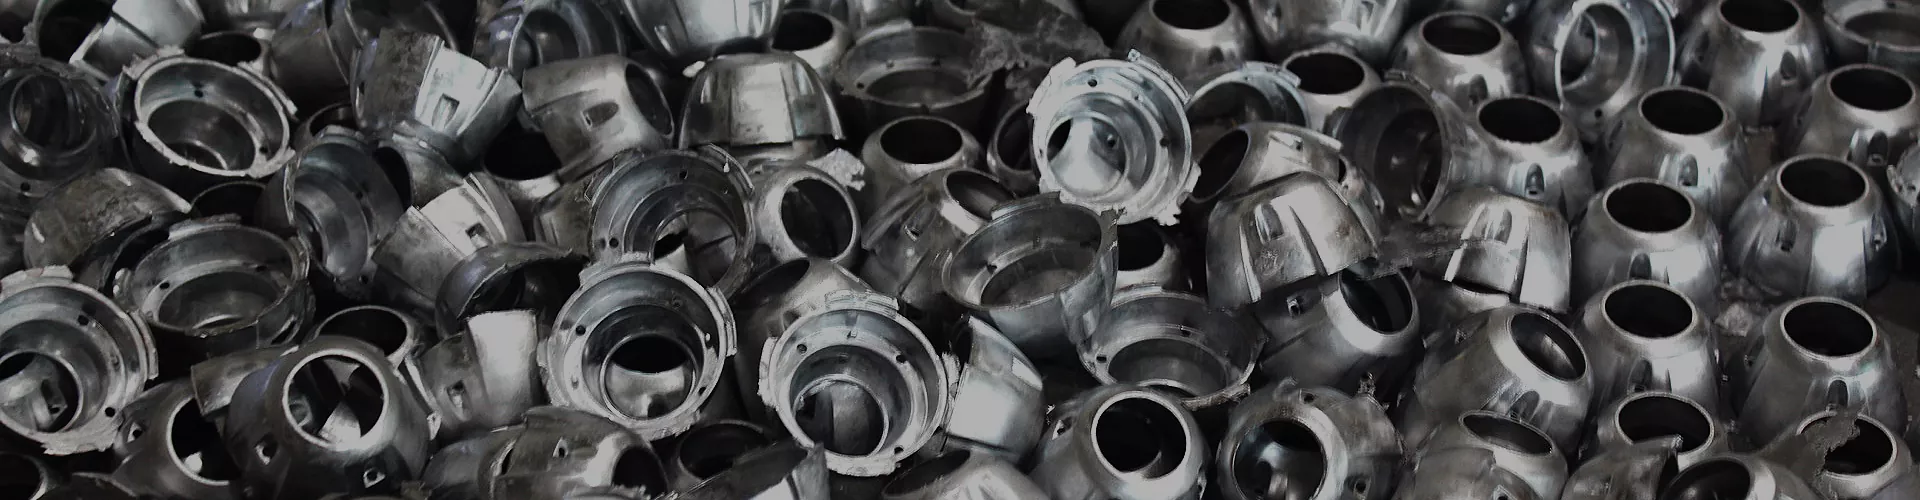


Présöntvény kipufogócső
A Xiamen Hongyu Intelligent Technology Co., Ltd. a présöntvény kipufogócsövek testreszabott kutatására és fejlesztésére, valamint tömeggyártására specializálódott. A hagyományos hegesztett kipufogócsövek olyan gyakori problémáira válaszul, mint a repedés és a légszivárgás, nagynyomású fröccsöntéses integrált öntési eljárást alkalmazunk, hogy fém alkatrészeket biztosítsunk különböző járműmodellek kipufogórendszereihez megbízhatóbb tömítéssel és hosszabb élettartammal. Támogatjuk a rajzok és minták alapján történő testreszabást is.
Kérdés küldése
termékleírás
Termék bemutatása
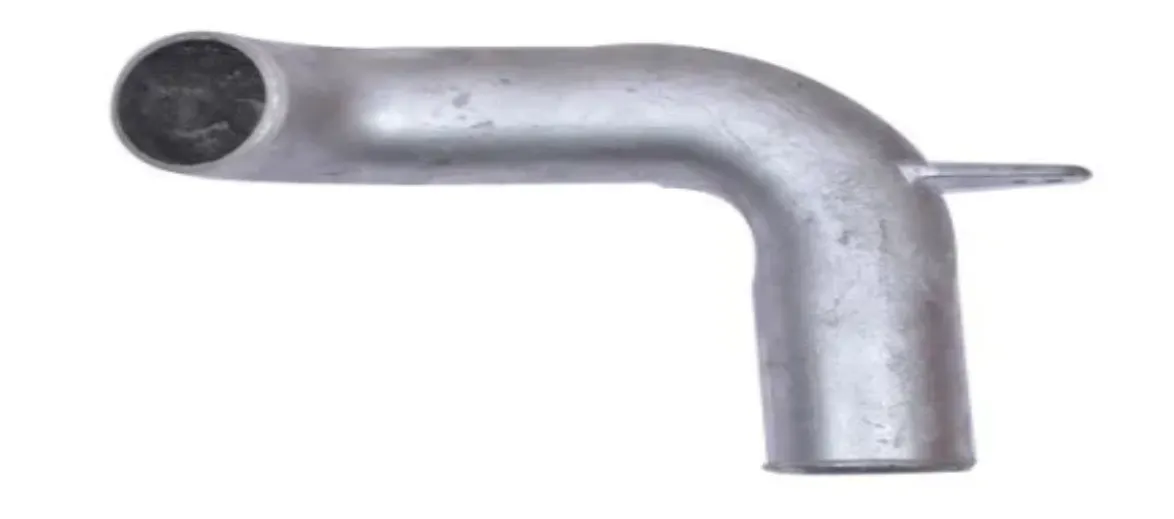
A fröccsöntött kipufogócső a jármű kipufogórendszerének fém áramláselterelő eleme, amely összeköti a motor kipufogóvégét a középső és hátsó rész zajcsökkentő rendszerével. Felelős a kipufogógáz-kibocsátásért és a zajcsökkentő pufferelésért. A nagynyomású fröccsöntési integrált öntési eljárást alkalmazzuk a szerkezet gyenge pontjainak hegesztési varratok révén történő megszüntetésére, így nagy szilárdságú és nagy tömítésű kipufogócső-megoldás csomagokat biztosítunk személygépkocsikhoz, terepjárókhoz és módosított járművekhez. A hagyományos, több szegmensből álló ívelt csőhegesztési eljáráshoz képest a fröccsöntött integrált fröccsszerkezet lényegesen javítja a termék konzisztenciáját és a hosszú távú megbízhatóságot. Termékeinket több éves tényleges járműbeépítés során ellenőrizték, és stabilan teljesítenek különféle zord körülmények között is. A fröccsöntött autó kipufogócső szilárdsága 30%-kal nagyobb, mint a hegesztett csővezetéké, és a kipufogó hátsó ellenállása alacsonyabb, ami hatékonyan meghosszabbítja a jármű teljes kipufogórendszerének élettartamát.
Termékjellemzők
1. Az integrált présöntvény szerkezet teljesen kiküszöböli a hegesztési repedéseket
Az öntött autó kipufogócső nagynyomású présöntéssel készül, ami hegesztési varratok nélküli szeleptestet eredményez. Ezzel elkerülhető a hegesztési varratok által okozott anyagtörékenység a hőhatászónában. Az áramlási csatornák, a rögzítőülések és az interfészek mind integrálva vannak a présöntési folyamat során. Ezt követően csak kis mennyiségű finom feldolgozásra van szükség. A tömeggyártás során az egyes darabok méreteltérése ±0,1 mm-en belül szabályozható. A présöntésű kipufogócső belső áramlási csatornái simák, hegesztési hegek nélkül, és a kipufogó visszacsapó ellenállása körülbelül 15%-kal alacsonyabb, mint a hagyományos hegesztett csővezetékeknél.
2. Precíziós karimatömítés, nincs szivárgás a felületen
A kipufogócső interfész szivárgása a leggyakoribb meghibásodási pont. Az általunk présöntéssel biztosított kipufogókarima integrált présöntéssel, majd CNC precíziós megmunkálással készül. A tömítőfelület síksága 0,03 mm-en belül szabályozható. A magas hőmérsékletnek ellenálló grafittömítéssel kombinálva 30 másodpercig képes fenntartani a nyomást 0,35 MPa-on nyomásesés nélkül. Az integrált présöntvény karima nem deformálódik a hegesztési hő hatására, és nem okoz problémát a tömítőfelület megvetemedése és szivárgása a hosszú távú használat során.
3. Hőmérséklet- és korrózióállóság, hosszabb élettartam
A szeleptest szubsztrátuma nagy szilárdságú, öntött alumíniumötvözetből készül, és a felületet magas hőmérsékletű porbevonattal kezelik. A hosszú távú működési hőmérséklet elérheti az 550 ℃-ot. A farokrész csatlakozása rozsdamentes kipufogócsővel van párosítva. Esős, havas és sópermetes környezetben a korrózióállósága sokkal jobb, mint a hagyományos szénacél csővezetékeké. A semleges sópermet teszt 720 óráig tart rozsdamentesen, és a jármű élettartama szinkronizálható a járművel.
4. Több modell kompatibilitás és gazdag testreszabási tapasztalat
A terepjárók alváza zord körülményeknek van kitéve, nagy felfüggesztési úttal és gyakori ütközésekkel. Az ilyen járművek kipufogórendszere nagy ütésállóságot igényel. Számos formakészítési sémát fejlesztettünk ki terepjáró járművek, például a Jeep JK Cat Back Exhaust hátsó kipufogórendszeréhez, és ismerjük az alváz elrendezését és a megközelítési szögeket. A tervezési szakaszban a csövek helyzetét a legalacsonyabb ütközési kockázatú sémához igazítjuk. A tervezési szakaszban a csővezeték legalacsonyabb pontját a talajtól 220 mm-re emeljük, ezáltal jelentősen csökkentjük az alsó ütközés kockázatát. Módosított és korszerűsített járművek esetében együttműködhetünk olyan márkákkal, mint a Vance és a Hines Exhaust, hogy megfelelő specifikációkat biztosítsunk, megfelelő fröccsöntött karimás interfészek fejleszthessünk, és támogassuk az olyan felületkezeléseket, mint a polírozás és a fekete titán bevonat.
Műszaki előírások
| Projekt | Paraméter Leírás |
| Termék neve | Présöntvény kipufogócső |
| Alapfolyamat | Nagynyomású présöntés, CNC precíziós megmunkálás, felületkezelés |
| Választható anyagok | ADC12 öntött alumínium ötvözet, 304 rozsdamentes acél |
| Interfész űrlap | Karima/bilincs csatlakozás, testreszabható a rajzok szerint |
| Üzemi hőmérséklet | Hosszú távú 550 ℃, csúcs rövid távú 700 ℃ |
| Tömítési teljesítmény | 0,35 MPa nyomástartás 30 másodpercig, nyomásesés ≤ 0,002 MPa |
| Felületkezelés | Magas hőmérsékletű festékszóró elektroforetikus bevonat, polírozás, fekete titán bevonat |
| Szállítási dokumentumok | Anyagjelentés, hibafeltáró jegyzőkönyv, légtömörségi vizsgálati jegyzőkönyv |
Megjegyzés: A fentiek általános referenciaspecifikációk. A végső paraméterek az Ön által biztosított, megerősített jármű összeállítási rajzokon alapulnak. Speciális feltételek esetén kérjük, értesítsen előre, és végezze el a járműszerelvény interferencia ellenőrzését a formakioldás előtt.
Minőségellenőrzés: Minden tétel nyomon követhető.
Minden nyersanyag tételt anyagbizonyítványokkal őriznek; a fröccsöntött vakpróbák mintáiból mintát vesznek a röntgensugaras hibák kimutatására a belső hibák ellenőrzésére; a megmunkálás után teljes körűen megvizsgálják a karima felületének síkságát; minden készterméket légtömörségi vizsgálatnak vetnek alá, és a nem megfelelő termékek nem kerülnek forgalomba. Professzionális kipufogócső-gyártóként egy tétel-nyomonkövetési rendszert hoztunk létre, amely minden lépésnél rögzíti az olvasztástól, fröccsöntéstől a végtermék-ellenőrzésig. Az első darab minősítésének megerősítése után megkezdhető a köteggyártás. Az ömlesztett gyártás mintavételi aránya nem kevesebb, mint 5%, hogy biztosítsa a tömeges gyártás és a minta közötti összhangot.
Testreszabási együttműködési folyamat
1. Igény szerinti kapcsolat: fogadja rajzait, digitális modelljeit vagy mintáit, és erősítse meg az interfész specifikációit és a telepítési követelményeket
2. Mérnöki értékelés: Ellenőrizze a présöntés megvalósíthatóságát és a járműszerelvény-zavarás kockázatát, és adjon ki megoldást és árajánlatot
3. Formafejlesztés: A fröccsöntő öntőforma testreszabása, a próbaforma és a módosítás befejezése
4. Mintagyártás: Készítse elő az első darabot, végezze el a méret- és légtömörségi teszteket, és szállítsa le megerősítés céljából
5. A járműszerelvény ellenőrzése: Győződjön meg arról, hogy nincs interferencia vagy rezonancia abnormális zaj a jármű tényleges felszerelésében
6. Tételgyártás: Az ellenőrzés lejárta után indítsa el a tömeggyártást, és hajtsa végre a teljes folyamat minőségi ellenőrzését
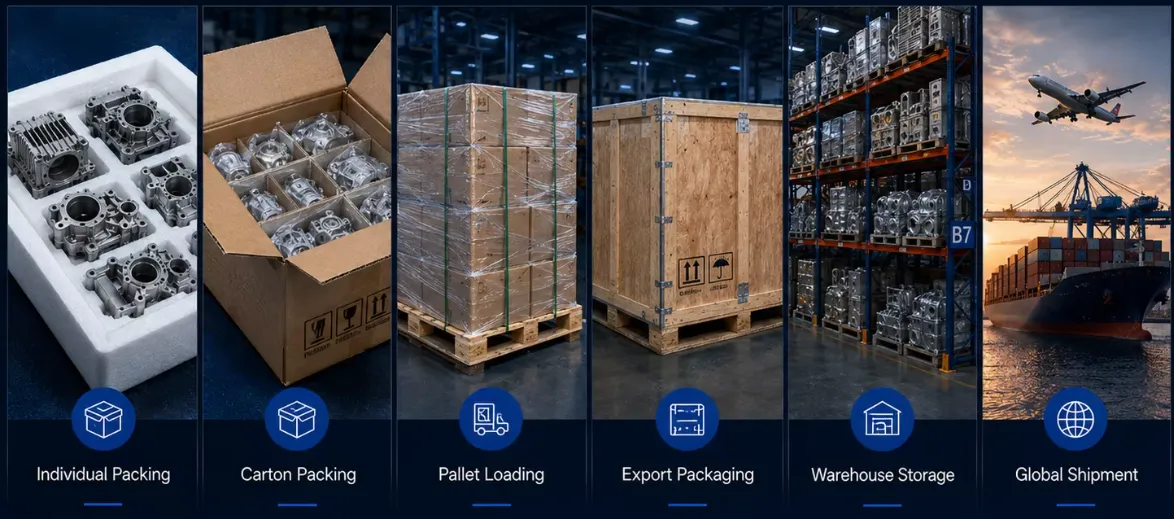
7. Ellenőrzés és kézbesítés: A végső ellenőrzés minősítése után csomagolja ki szállításra, és egyidejűleg szállítsa le a vizsgálati anyagokat
Miért válassz minket?
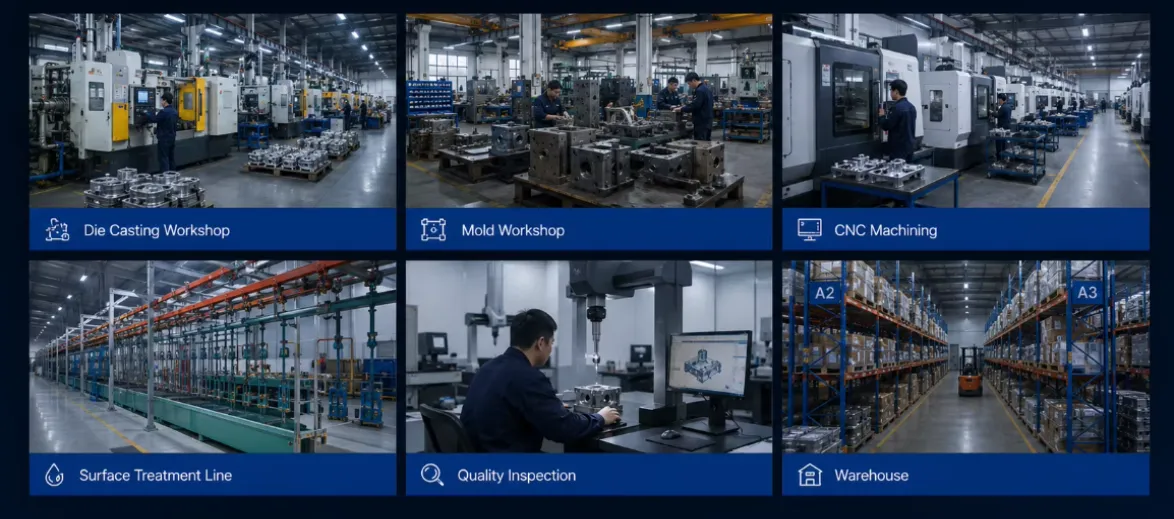
A formafejlesztéstől, a fröccsöntéstől, a CNC precíziós feldolgozástól a végső gáztömörségi vizsgálatig a teljes gyártósor zárt körben, ugyanazon a gyáron belül készül el, az alapvető folyamatok kiszervezése nélkül. A formafelszabadulás előtt fröccsöntéses formaáramlási szimulációt végzünk, hogy előre jelezzük a belső hibákat, például a zsugorodási üregeket és a hideglezárásokat, elkerülve ezzel az ismételt formamódosítások miatti időveszteséget. Megbízható kipufogócső beszállítóként ismerjük a terepjárók alvázkikerülési tervezési és módosítási piaci követelményeit. Minden egyes termékcsoporthoz röntgenhiba-észlelési jelentés és gáztömörségi rekord tartozik, amelyek támogatják a kis tételekben történő mintaellenőrzést a termelés növelése előtt. Die Casting kipufogócsöveinket Észak-Amerika és Délkelet-Ázsia számos országába exportálták. Szívesen küldjük el a rajzokat, és mihamarabb visszajelzést küldünk az értékelési eredményekről.
GYIK
Hogyan kaphatok pontos árajánlatot az alkatrészekre?
Pontos árajánlatot tudunk adni 2D/3D rajzai (STEP/IGS/PDF), anyagok, mennyiség, tűrések, felületkezelési és szállítási követelmények alapján.
Nyomon követhetem távolról a gyártás előrehaladását?
Igen. A megrendelés visszaigazolása után részletes gyártási tervet adunk, és heti jelentést küldünk az aktuális eredményekről és videókról.
Milyen vizsgálatokat végeznek a kész kipufogócsövön?
Minden készterméket légtömörségi tesztnek vetnek alá (0,35 MPa nyomást 30 másodpercig fenntartva), és a kulcsméretek átfogó ellenőrzését. A nyersanyagokból arányosan mintát vesznek a röntgensugaras hibák észleléséhez, hogy ellenőrizzék a belső levegő lyukakat, biztosítva, hogy az összeszerelés után ne legyen légszivárgás.
Elfogad kis kötegelt próbarendeléseket?
A műszaki megoldás megerősítése és az első minta betöltési ellenőrzése után kis léptékű próbarendeléseket tudunk elfogadni, hogy segítsünk a gyártás bővítése előtt először ellenőrizni a rakodási hatást.
Nyomtathatom a logómat a termékre?
Igen. Kérjük, hivatalosan értesítsen minket a gyártás előtt, és először erősítse meg a mintáink alapján a tervet.
Tervezési támogatást vagy DFM-elemzést kínál?
Igen. Mérnökeink DFM (Design for Manufacturing) visszajelzést adnak az alkatrészek tervezésének optimalizálása, a költségek csökkentése és az alakíthatóság javítása érdekében.
Kapcsolódó kategória
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.